 Espagne · Europe

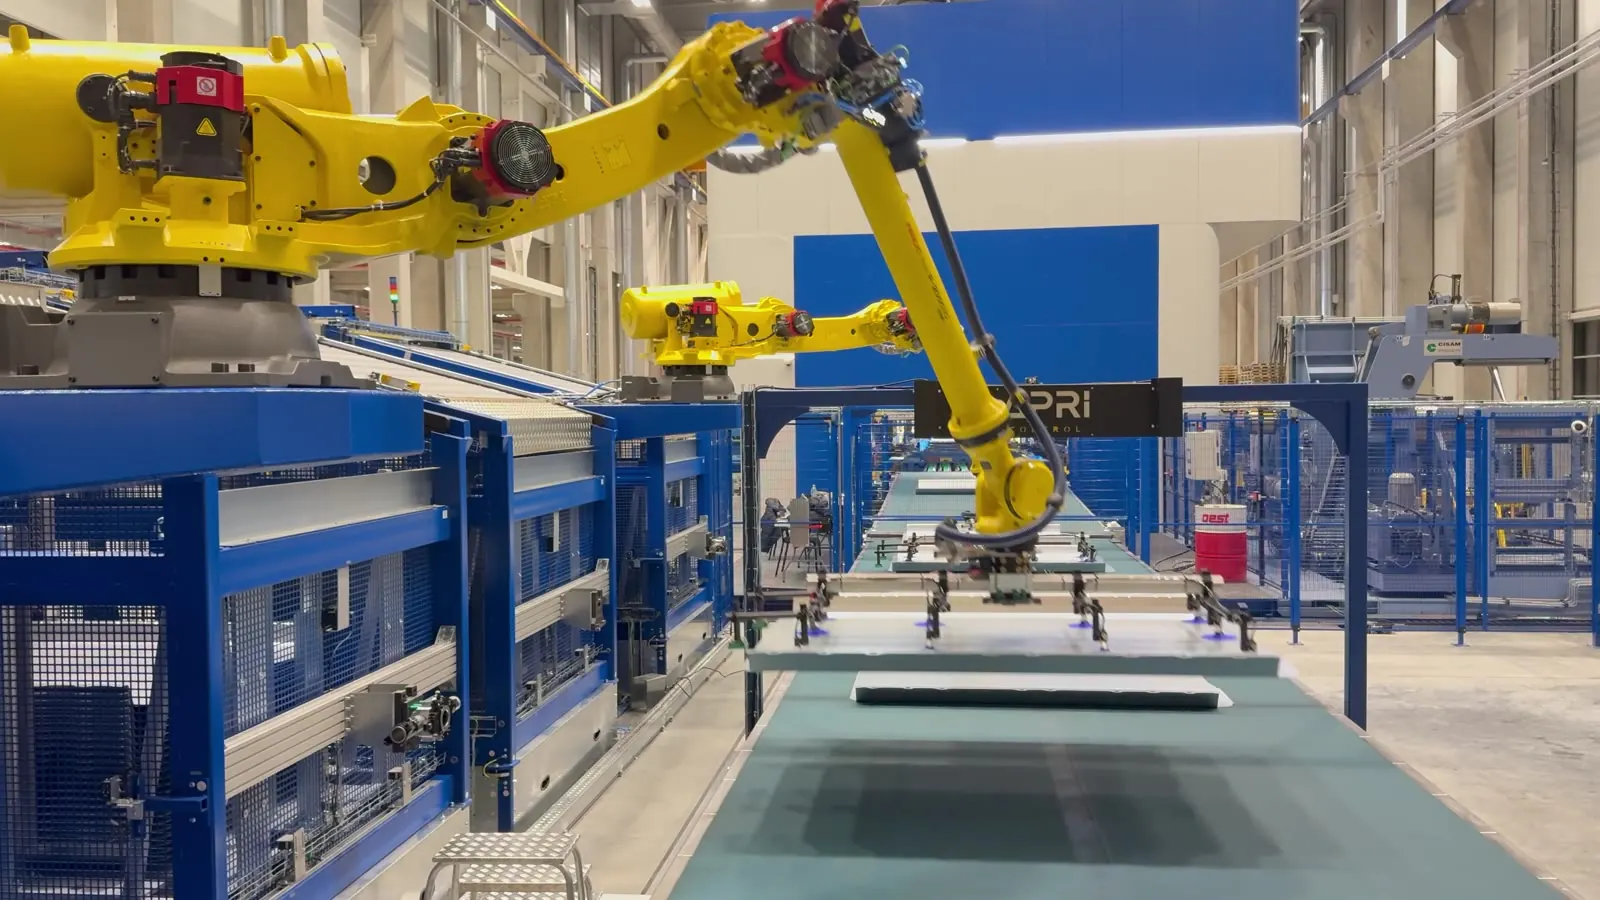
Deux façons de sortir la pièce de la ligne
Empilage : le robot pose les pièces les unes sur les autres dans un conteneur ou sur une palette. Cela convient aux pièces qui peuvent reposer les unes sur les autres sans se marquer : renforts, supports, pièces de structure ou pièces qui s'emboîtent.
Racking : le robot place chaque pièce dans une position fixe d'un rack, séparée des autres. C'est la règle pour les panneaux d'aspect et les grandes pièces qui se déformeraient ou se rayeraient si on les empilait.
Ce qui fait pencher d'un côté ou de l'autre
| Critère | Empilage | Racking |
|---|---|---|
| Surface | Pièce cachée ou de structure | Pièce d'aspect |
| Conteneur | Palette ou conteneur standard | Rack spécifique à la pièce, presque toujours fourni par le client |
| Position de dépose | Couche par couche, à hauteur variable | Position fixe par pièce, avec la tolérance du rack |
| Préhenseur | Simple, souvent magnétique ou à ventouses | À ventouses, adapté à la forme du panneau |
| Point délicat | Séparer et centrer les pièces à l'empilage | Racks usés ou déformés qui ne répètent pas la position |
Souvent, on ne choisit pas : c'est le conteneur imposé par le client final qui décide. La première chose à clarifier est le conteneur dans lequel chaque pièce doit partir.
Ce qu'il faut regarder sur la ligne
- Coups par minute et pièces par coup. Ils fixent le cycle du robot. Si la presse sort deux pièces par coup ou si la cadence est élevée, un second robot peut être nécessaire.
- Changement de conteneur sans arrêt. Avec un seul poste, la ligne s'arrête chaque fois qu'un rack est plein. Avec deux ou plus, le chariot en change un pendant que le robot en remplit un autre.
- Références. Si la ligne produit plusieurs pièces, le préhenseur et le programme doivent changer avec elles : changement d'outil automatique et un programme par référence.
- État des racks. Les racks réels ne sont pas tous identiques. Il faut prévoir des jeux, des centreurs ou une vérification avant de déposer la pièce.
- Sécurité et accès. Par où entre le chariot, quelles portes et barrières protègent chaque poste et comment réarmer sans perdre le cycle.
- Données. Ce que l'usine veut savoir : pièces par rack, racks complets, arrêts. Cela peut être envoyé au MES par MQTT.
Un cas : le racking de panneaux en Hongrie
Dans une usine en Hongrie, deux robots FANUC R-2000iC chargent des panneaux dans des racks en fin de ligne avec des préhenseurs à ventouses. La cellule a été conçue et simulée en 3D, entièrement testée dans notre atelier d'Ortuella puis mise en service en usine. L'IHM affiche la cellule en 3D avec l'état réel des portes, arrêts d'urgence, racks et outils, et la production remonte au MES par MQTT.
Ce dont nous avons besoin pour vous proposer la cellule
- L'implantation de la sortie de ligne et l'espace disponible.
- Les pièces : CAO ou photos, poids et nombre par coup.
- Coups par minute et postes.
- Le conteneur ou rack de chaque pièce, avec photos ou plans.
- La marque de robot et d'automate de l'usine, s'il existe un standard.
Avec ces données, nous vous renvoyons une première proposition avec la cellule dans votre atelier. Gratuitement.
Questions fréquentes
Peut-on automatiser la fin de ligne sans toucher aux presses ?
Oui. La cellule de fin de ligne prend la pièce en sortie de la dernière presse ou du convoyeur et n'échange que quelques signaux avec la ligne. Les presses restent telles quelles.
Que se passe-t-il quand un rack est plein ?
La cellule est conçue avec plusieurs postes de rack : pendant que le robot en remplit un, le chariot élévateur change l'autre. Les portes et barrières de chaque poste permettent d'y accéder sans arrêter le robot.
La même cellule peut-elle traiter plusieurs références ?
Oui, si c'est prévu dès le départ : changement automatique de préhenseur, un programme par référence et les racks de chaque pièce déclarés dans l'automate.
Pouvons-nous voir la cellule fonctionner avant son arrivée en usine ?
Oui. Nous la montons et la testons dans notre atelier (FAT) avec vos pièces et vos racks avant de l'expédier.